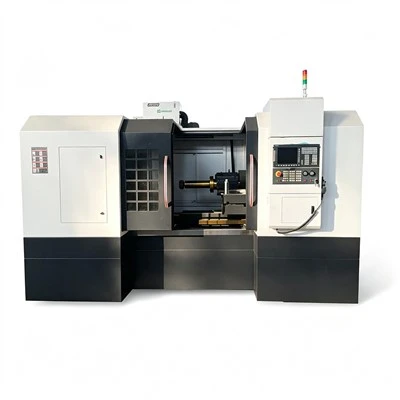
बेलनाकार ग्राइंडर में कंपन के कारण:
1. पीसने वाले पहिये के उच्च गति से घूमने के दौरान अत्यधिक कंपन; यदि पहिया गतिशील संतुलन से नहीं गुजरा है, तो महत्वपूर्ण कंपन होता है, जिससे मशीनिंग सटीकता से समझौता होता है।
2. मोटर चक को गतिशील संतुलन की आवश्यकता होती है; भले ही पीसने वाला पहिया स्वयं संतुलित हो, मोटर के अंत में संतुलन की कमी अभी भी पीसने की सटीकता पर प्रतिकूल प्रभाव डालेगी।
समाधान:
1. यदि कंपन गंभीर है, तो इन-सीटू गतिशील संतुलन करें। ग्राइंडिंग व्हील फ्लैंज पर तीन स्लाइडिंग भार के लिए सटीक स्थिति कोण निर्धारित करने के लिए एक गतिशील संतुलन उपकरण का उपयोग करें; आमतौर पर, कंपन को तेज़ी से कम करने के लिए 3-4 समायोजन पर्याप्त होते हैं। संतुलन के बाद, कंपन स्तर को 1.5 µm से 0.05 µm सीमा के भीतर नियंत्रित किया जाना चाहिए; फिर पहिये को तैयार किया जाता है, जिसके बाद मशीनिंग तुरंत आगे बढ़ सकती है।
2. मोटर कंपन को मापें; यदि यह 2 µm से अधिक है, तो मोटर पर भी गतिशील संतुलन बनाएं ताकि इसे पीसने वाले पहिये पर सटीकता से समझौता करने से रोका जा सके।
बेलनाकार ग्राइंडर के सामान्य दोष:
(1) डायमंड टूल होल्डर के माउंटिंग इंटरफ़ेस पर ख़राब संपर्क;
(2) ग्राइंडिंग व्हील हेड स्पिंडल में अत्यधिक क्लीयरेंस (बर्दाश्त से बाहर);
(3) पीसने के दौरान वर्कहेड रोटेशन गति या व्हील ड्रेसिंग गति के लिए अनुचित पैरामीटर चयन;
(4) चयनित ग्राइंडिंग व्हील मॉडल और वर्कपीस सामग्री के बीच बेमेल।
समाधान:
(1) एक सुरक्षित, उच्च गुणवत्ता वाली मेटिंग सतह सुनिश्चित करने के लिए डायमंड टूल होल्डर को फिर से खुरच कर फिट करें। बांधने के बाद, डायमंड टूल टिप की जांच करने के लिए डायल इंडिकेटर का उपयोग करें; हेरफेर के दौरान विक्षेपण 0.01 मिमी से अधिक नहीं होना चाहिए। इसके अतिरिक्त, हीरे के उपकरण की तीक्ष्णता जैसे कारकों पर भी विचार किया जाना चाहिए।
(2) सुनिश्चित करें कि हाइब्रिड (हाइड्रोडायनामिक/हाइड्रोस्टैटिक) ग्राइंडिंग व्हील स्पिंडल की निकासी (रेडियल और अक्षीय दोनों) निर्दिष्ट सीमा (रेडियल: 0.027-0.03 मिमी; अक्षीय: 0.02 मिमी के भीतर) के भीतर हो। इसके अलावा, सत्यापित करें कि हाइड्रोस्टैटिक दबाव मानक सीमा (15-18 किग्रा/सेमी²) के भीतर बना हुआ है, पुष्टि करें कि हाइड्रोडायनामिक दबाव ठीक से स्थापित किया गया है, और प्रत्येक नोजल से तेल प्रवाह की जांच करें।